Sumário
A calibração de PT100 coloca o sensor e um padrão de referência na mesma temperatura e registra, em cada ponto, quanto a leitura do sensor se afasta da temperatura real e com que incerteza. É para quem controla o processo com termorresistências e precisa provar essa medida na auditoria. Sua empresa recebe um certificado rastreável à RBC, explicado, para decidir com segurança.
O que é a calibração de PT100, a termorresistência de platina
O PT100 é um sensor de temperatura feito com um fio ou um filme de platina que tem 100 Ω a 0 °C. Quando a temperatura sobe, a resistência elétrica sobe junto, de forma conhecida; calibrar é conferir se essa relação continua valendo no seu sensor, ponto a ponto.
Por isso o PT100 também aparece como termorresistência ou RTD, a sigla em inglês de detector de temperatura por resistência. A relação entre resistência e temperatura da platina industrial está descrita na IEC 60751:2022, referência usada pelos fabricantes desses sensores. Incerteza de medição é a faixa de dúvida que acompanha todo resultado; o certificado diz qual é.
Quem fala em "aferir o PT100" está pedindo a calibração: medir quanto o sensor se desvia e registrar isso num certificado. O sensor em si não tem regulagem: se o desvio passou do que o processo aceita, a saída é trocá-lo ou reservá-lo para um uso menos exigente.
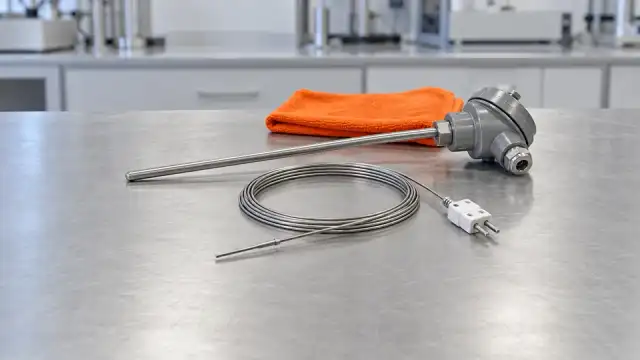
PT100 de imersão, com bainha
O elemento de platina fica protegido por uma bainha metálica, muitas vezes com cabeçote e poço de proteção. É o modelo dos tanques, tubulações e reatores. Na calibração, a haste entra no meio térmico com profundidade suficiente para que a ponta veja só a temperatura do ponto.
PT100 encapsulado
O elemento vem num encapsulamento compacto, às vezes com cabo direto, para caber em equipamentos, estufas e câmaras. Ocupa pouco espaço e responde rápido. Na calibração, conferimos também o estado do cabo e da junção com o encapsulamento antes de medir.
PT100 de superfície
Fica preso a uma superfície, como a parede de um tubo ou de um molde, por abraçadeira, adesivo ou parafuso. A medida depende do contato com essa superfície. Na calibração, o sensor é comparado com o padrão no meio térmico, e o certificado mostra o erro do próprio sensor.
Ligação a 2, 3 ou 4 fios
Os fios que levam o sinal também têm resistência e somam erro à leitura. A ligação a 3 fios compensa boa parte desse efeito, e a de 4 fios praticamente o elimina. Na calibração, usamos a mesma ligação do seu sensor, para que o resultado represente o uso real.
Calibramos PT100 e outras termorresistências nas faixas mais usadas na indústria e nos laboratórios, com os padrões de referência da Técnica Metrologia: um calibrador de temperatura padrão de −100 °C a 1.200 °C e fornos padrão de −20 °C a 650 °C. Essa é a faixa dos padrões; a faixa do seu sensor é confirmada no orçamento. Se o mesmo plano tem termopares, estufas e controladores, veja os outros instrumentos de temperatura e umidade que calibramos no mesmo laboratório.

Quando a sua empresa precisa calibrar o PT100
Calibre o PT100 sempre que a temperatura que ele mede decidir a liberação de um lote, um alarme ou uma etapa do processo. Na prática, a hora de calibrar costuma chegar numa destas seis situações.
A auditoria está marcada
O auditor costuma pedir o certificado dos sensores que controlam o processo e o produto. Calibrar antes dá tempo de ler o resultado, decidir se o sensor fica e, se for o caso, trocá-lo antes da visita.
O sensor é novo ou foi substituído na linha
O PT100 novo chega sem histórico na sua empresa, mesmo com a classe informada pelo fabricante. A calibração mostra o erro real do sensor que vai para o processo, antes de ele entrar em operação.
O CLP mostra uma temperatura e o termômetro de referência outra
O supervisório marca 82,0 °C e o termômetro de bancada, no mesmo ponto, mostra 80,6 °C. O erro pode estar no sensor ou no resto da malha. A calibração do PT100 isola a parte do sensor.
O intervalo está vencendo no plano de calibração
O plano de calibração marca a data de cada sensor. Calibrar dentro dessa data mantém o PT100 liberado e evita que o controle do processo fique apoiado num sensor fora do intervalo definido.
O sensor passou por choque térmico ou vibração
Um choque térmico forte, uma batida na bainha ou vibração constante podem alterar o elemento de platina sem sinal visível. Depois de um evento assim, a calibração confirma se o sensor ainda mede como antes.
O seu cliente pediu o certificado do sensor
Clientes de alimentos, química e farmacêutica costumam pedir o certificado dos sensores críticos. Com o PT100 calibrado, você responde com o documento, o erro e a incerteza de cada ponto.
Quando outro caminho resolve melhor
Em algumas medições, outro sensor ou outro tipo de calibração atende melhor, e vale saber disso antes de pedir o orçamento.
A temperatura é muito alta ou o forno pede resposta rápida?
Em fornos de alta temperatura ou quando a resposta precisa ser muito rápida, o sensor costuma ser o termopar, mais robusto nessas condições. Veja como funciona a calibração de termopar.
Sensor, transmissor e controlador precisam ser conferidos juntos?
Quando a dúvida é o número que aparece no painel, e não só o sensor, o caminho é calibrar o conjunto instalado. Veja como funciona a calibração de malha de temperatura, do sensor ao indicador.
Como funciona a calibração do PT100 na Técnica Metrologia
Cada etapa existe para que o desvio registrado seja do elemento de platina, e não da ligação, do cabo ou de uma leitura apressada. O prazo é combinado no orçamento.

Orçamento a partir dos sensores e da faixa de uso
Primeiro entendemos quantos sensores são, como eles são ligados e em que temperaturas o seu processo trabalha. Um PT100 de câmara fria e um de reator pedem pontos diferentes. Com isso, o orçamento define os pontos, o prazo e se a calibração acontece no laboratório ou na sua empresa.
Inspeção da bainha, dos cabos e da ligação
Antes de medir, conferimos a bainha, o cabeçote, os cabos e o tipo de ligação: 2, 3 ou 4 fios. Bainha amassada, cabo com isolação danificada ou umidade no cabeçote mudam a leitura.
Configuração da ligação e do instrumento de leitura
O sensor é ligado ao instrumento de leitura com a mesma configuração de fios que ele usa no processo. A leitura pode ser em resistência, em ohms, ou já convertida em temperatura. Essa escolha fica registrada no certificado, para que a sua equipe saiba como comparar.
Sensor e termômetro-padrão no mesmo meio térmico
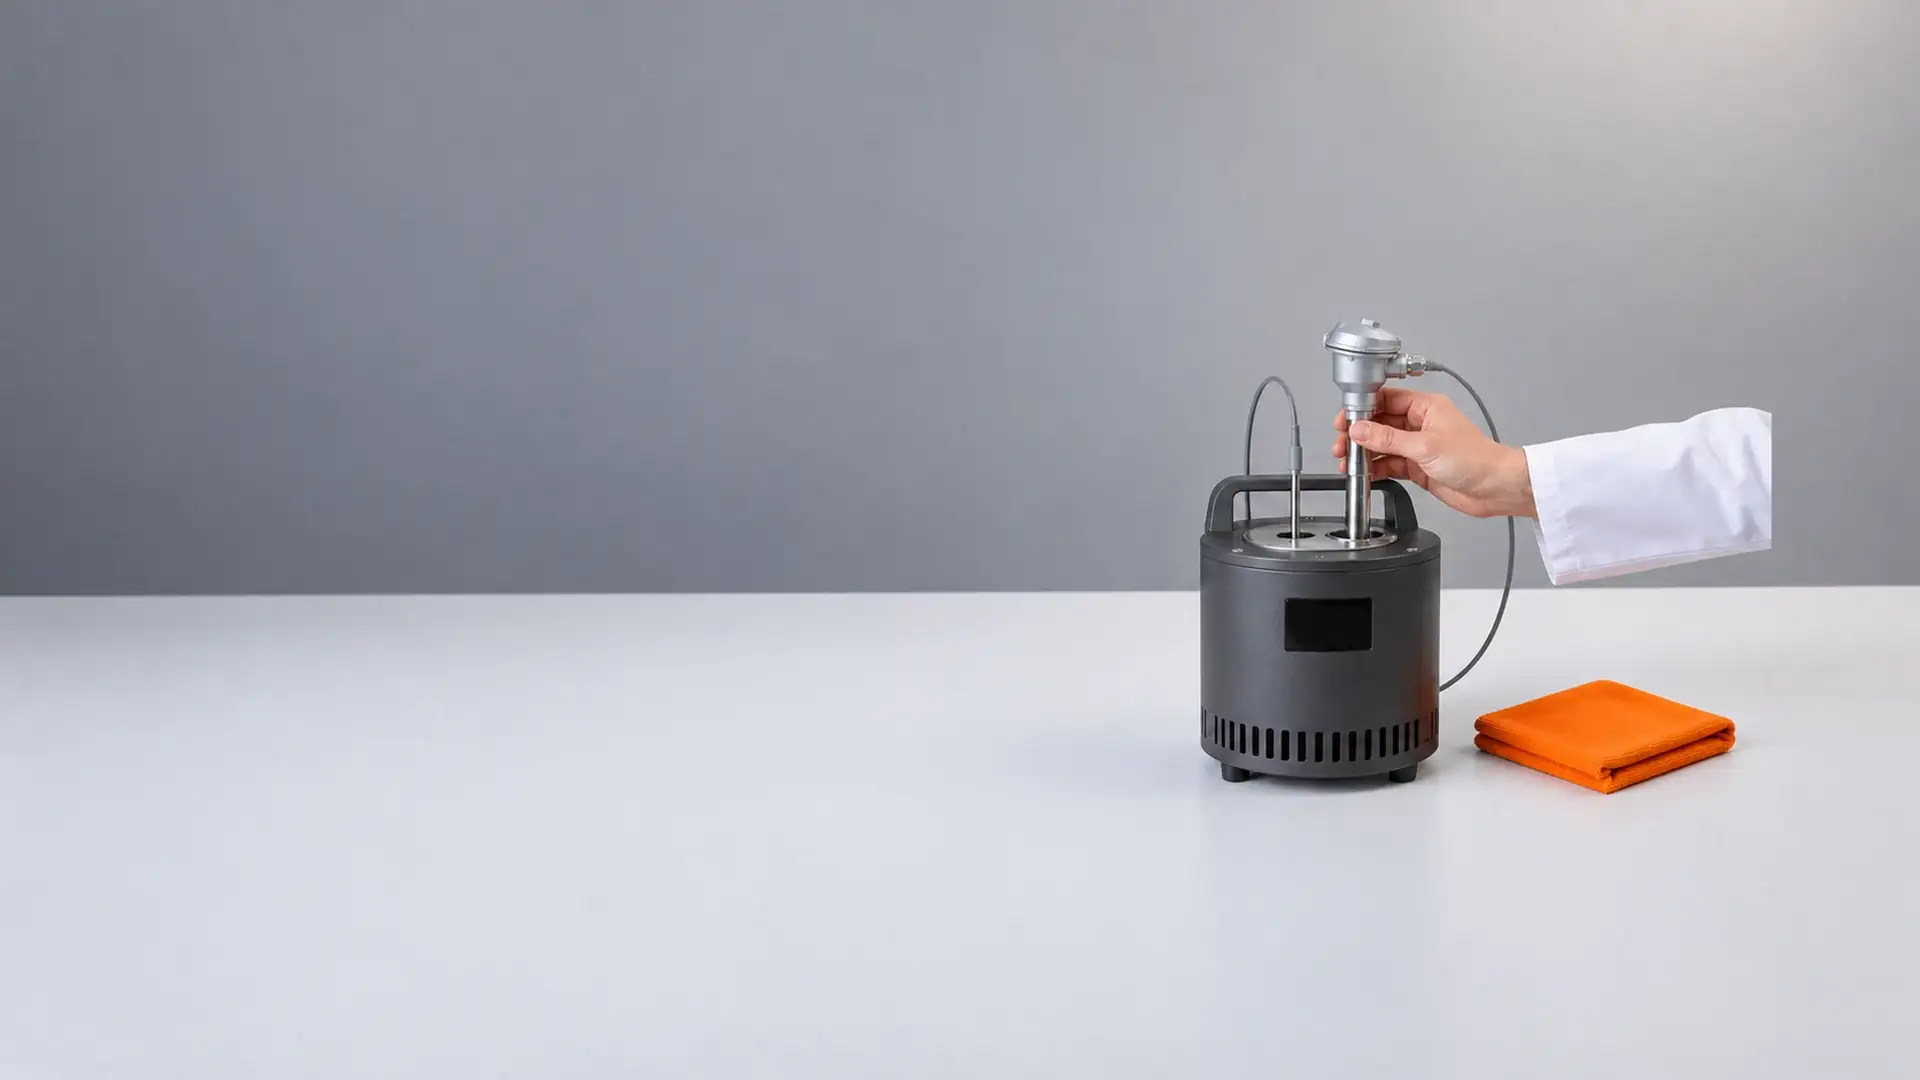
O PT100 e o padrão de referência entram juntos no forno de calibração ou no banho, conforme a faixa. Levamos o meio a cada ponto definido no orçamento, por exemplo −20 °C, 0 °C, 50 °C e 100 °C, de acordo com a aplicação. Os dois sensores veem a mesma temperatura em cada ponto.
Estabilização, leitura e cálculo do erro e da incerteza
Em cada ponto, esperamos o meio térmico e os dois sensores estabilizarem e fazemos várias leituras. O erro é a diferença entre a temperatura indicada pelo PT100 e a do padrão. A incerteza reúne o padrão, o instrumento de leitura, a estabilidade do meio e a repetição das leituras.
Emissão do certificado e devolução do sensor
Emitimos o certificado de calibração com os resultados de cada ponto, a forma de ligação usada e a rastreabilidade dos padrões. A entrega do sensor e do certificado segue o combinado no orçamento, e explicamos o resultado sempre que surgir dúvida.
O PT100 trabalha com transmissor, controlador ou outros sensores no mesmo plano? Você pode enviar a lista com o PT100, e montamos um orçamento de calibração só.
O que o certificado de calibração de PT100 entrega
O certificado mostra quanto o seu PT100 se desvia em cada temperatura e com que incerteza, com a origem de cada medida comprovada. Essa origem é a rastreabilidade metrológica: uma corrente sem elos soltos entre a leitura do sensor e a unidade de temperatura. O seu PT100 é comparado com os padrões de referência da Técnica Metrologia. Esses padrões são calibrados em laboratórios da RBC (Rede Brasileira de Calibração), e a RBC leva a medição até os padrões nacionais e ao Sistema Internacional de Unidades (SI).
O que vem no certificado
- Identificação do sensor e tipo de ligação (2, 3 ou 4 fios)
- Data da calibração
- Pontos de temperatura medidos ao longo da faixa
- Valores obtidos: temperatura do padrão e indicação do PT100 (em ohms ou em °C) em cada ponto
- Erro e incerteza de medição de cada ponto
- Rastreabilidade dos padrões à RBC
O que fica com a sua empresa e o que é serviço à parte
- A decisão de uso: sua empresa decide se o sensor serve, pelo critério de aceitação do processo.
- A troca do sensor: quando o erro passa do critério, a saída é substituir o PT100 ou reservá-lo para um uso menos exigente.
- O intervalo até a próxima calibração: definido pela sua empresa; recomendamos 12 meses como ponto de partida.
- O transmissor ligado ao sensor: pode ser calibrado no mesmo pedido, e o ajuste dele é serviço à parte, combinado no orçamento.
Exemplo: como ler um ponto do certificado
Exemplo ilustrativo, não é resultado de cliente.
Deslize para ver as outras colunas
| Temperatura do padrão | Indicação do PT100 | Erro |
|---|---|---|
| 0,00 °C | 100,08 Ω (equivale a 0,20 °C) | +0,20 °C |
A 0 °C, um PT100 deveria marcar 100,00 Ω. Este marcou 100,08 Ω, o que equivale a 0,20 °C: o sensor lê dois décimos de grau a mais. A incerteza vem no certificado, ao lado do erro de cada ponto, e mostra quanto esse resultado pode variar.
Se o processo trabalha com um limite de ±0,5 °C para esse sensor, sua empresa soma o erro e a incerteza e compara o total com esse limite. Num processo de pasteurização ou de cura, dois décimos podem ser a diferença entre um lote liberado e um lote em análise.
Calibração, troca do sensor e verificação intermediária do PT100
Pense numa lâmpada que começou a falhar. Testar se ela acende direito é conferir; a lâmpada não tem regulagem, então, quando falha, você troca. O PT100 funciona parecido: a calibração mostra o desvio, e, se ele passou do limite, a saída é a troca. Entre uma calibração e outra, a verificação intermediária acompanha o sensor.
Deslize para ver as outras colunas
| Critério | Verificação intermediária | Troca do sensor | Calibração com certificado (recomendada para a auditoria) |
|---|---|---|---|
| O que é | Conferência do PT100 contra um termômetro de referência calibrado, num ponto de uso | Substituição do sensor quando o desvio passa do critério da sua empresa | Comparação com padrões no mesmo meio térmico, com erro e incerteza registrados em cada ponto |
| Quem faz | A sua empresa, entre calibrações, com o próprio termômetro de referência | A sua empresa, com um sensor novo, que depois é calibrado | A Técnica Metrologia, no laboratório ou no local do cliente, conforme a necessidade de cada empresa |
| Muda o instrumento? | Não | Sim, o sensor é outro | Não |
| Gera certificado? | Gera registro interno da sua empresa | O sensor novo recebe o próprio certificado, combinado no orçamento | Sim, o certificado de calibração |
| Quando fazer | Entre calibrações, na frequência que a sua empresa definir | Quando o erro somado à incerteza passa do critério de aceitação | No intervalo definido pela sua empresa; recomendamos 12 meses como ponto de partida |
| O que prova na auditoria | Que a sua empresa acompanha o sensor no dia a dia | Que o sensor fora do critério saiu do processo | O certificado de calibração com rastreabilidade metrológica à RBC, com erro e incerteza de cada ponto |
E o transmissor ligado ao PT100?
O transmissor converte o sinal do sensor, geralmente em 4–20 mA, e esse sim pode ser ajustado. A Técnica Metrologia calibra o transmissor e faz o ajuste dele como serviço à parte, combinado no orçamento. Para conferir sensor, transmissor e indicação juntos, o caminho é a calibração da malha.
Critério de aceitação e intervalo de calibração do PT100
Quem decide se o PT100 continua no processo e quando ele volta para a calibração é a sua empresa. O certificado traz os números; o critério de aceitação e o intervalo transformam esses números em decisão.
Quem define se o PT100 serve para o processo
O critério de aceitação é o maior desvio que a sua empresa aceita no sensor, definido a partir da tolerância de temperatura do processo. Uma referência comum para montar esse limite é a classe de tolerância informada pelo fabricante do PT100; quem fixa o valor é a qualidade.
Na leitura do certificado, some o erro e a incerteza de cada ponto e compare com esse limite. Se o total ficou dentro, o sensor segue em uso. Se passou, ele deve ser trocado ou reservado para uma medição menos exigente.
Intervalo entre calibrações: 12 meses como ponto de partida
O certificado não tem prazo de validade. Recomendamos 12 meses como intervalo de partida, enquanto o sensor ainda não tem histórico. Quem define o intervalo é a sua empresa, pelo uso, pela criticidade e pelo histórico do PT100, além da exigência do seu cliente.
Esse princípio está no guia ILAC-G24:2022 / OIML D 10:2022, que deixa a decisão com o usuário, a partir de uma análise de risco. Sensores que trabalham perto do limite da faixa ou com choque térmico frequente costumam pedir um intervalo menor.
Quanto custa a calibração de PT100: o que muda no orçamento
O valor da calibração de PT100 depende da faixa, de quantos pontos entram, de quantos sensores vão no pedido e de onde o serviço acontece. Com a lista em mãos, o orçamento já sai certo para o seu processo.
Deslize para ver as outras colunas
| Fator | Como influencia | Exemplo |
|---|---|---|
| Tipo e montagem do sensor | A montagem define o meio térmico e a profundidade de imersão possível | Um PT100 com bainha longa e um encapsulado de cabo curto |
| Faixa de uso | Temperaturas negativas ou altas pedem outro padrão e mais tempo de estabilização | Uma câmara a −20 °C e um reator a 180 °C |
| Número de pontos | Mais pontos mostram como o desvio muda ao longo da faixa | Pontos extras perto da temperatura de controle do processo |
| Quantidade no pedido | Vários sensores juntos organizam melhor o trabalho | Os PT100 de uma linha inteira enviados no mesmo lote |
| Urgência | Uma data apertada muda a programação do laboratório | Auditoria marcada para a semana seguinte |
| Local do serviço | No laboratório ou no local do cliente, conforme a necessidade de cada empresa | Sensores que não podem sair da linha durante a produção |
Se a sua empresa calibra o parque inteiro ao longo do ano, o contrato de calibrações organiza datas e condições num acordo só.
Erros comuns que distorcem a medição com o PT100
Boa parte dos desvios atribuídos ao PT100 nasce na instalação ou na ligação. Corrigir esses pontos protege o controle do processo e o próprio resultado da calibração.
Ligação a 2 fios com cabo longo
Cada 1 Ω de cabo soma cerca de 2,6 °C à leitura de um PT100 ligado a 2 fios. Num cabo de vários metros, o erro cresce sem aparecer no painel.
O que fazer: use ligação a 3 ou 4 fios em cabos longos.
Haste pouco mergulhada
Com pouca haste dentro do processo, o calor escapa pela bainha e o sensor lê uma temperatura entre o processo e o ambiente.
O que fazer: respeite a imersão indicada pelo fabricante e use poço de proteção do comprimento certo.
Corrente de medição alta (autoaquecimento)
A corrente que o instrumento usa para ler a resistência aquece o próprio elemento. Corrente acima do previsto faz o sensor ler a mais.
O que fazer: confira se o indicador ou o transmissor usa a corrente indicada para o sensor.
Transmissor configurado para outra curva
Transmissor configurado para outro sensor, como um PT1000 ou outra curva de platina, converte a resistência errado.
O que fazer: confira a configuração depois de qualquer troca de sensor e registre a curva no cadastro.
Bainha amassada ou com umidade
Bainha amassada pode tensionar o elemento, e umidade no cabeçote cria fuga de corrente, as duas coisas mudam a leitura.
O que fazer: inspecione a bainha e mantenha o cabeçote bem vedado, sobretudo em áreas de lavagem.
Leitura antes de estabilizar
Depois de uma mudança de temperatura, o sensor leva um tempo para acompanhar, maior com bainha grossa ou poço. Ler cedo registra o atraso, não o processo.
O que fazer: espere a leitura parar de variar antes de anotar.
Por que calibrar o PT100 com a Técnica Metrologia
Calibrar com a Técnica Metrologia é receber um certificado rastreável à RBC e saber, sensor por sensor, se o PT100 continua bom para o seu processo.
Certificado rastreável à RBC, com cada ponto explicado
Nossos padrões de referência, que vão de −100 °C a 1.200 °C, são calibrados em laboratórios da RBC. O certificado traz o erro e a incerteza de cada ponto, e explicamos o que eles significam no seu processo.
Laboratório em Franca/SP desde 2017
Desde 2017, calibramos instrumentos de medição para indústrias e laboratórios de Franca, Ribeirão Preto e região, com laboratório próprio em Franca/SP e atendimento direto pelo WhatsApp.
Mais de 150 clientes e mais de 100 mil calibrações
São mais de 150 clientes e mais de 100 mil calibrações, segundo os registros do laboratório. É experiência acumulada com os sensores e instrumentos de temperatura que a indústria da região usa todos os dias no controle de processo.
Os 12 instrumentos de temperatura e umidade num laboratório só
Termômetro, PT100, termopar, pirômetro, malha, controlador, termostato, termo-higrômetro, autoclave, estufa, câmara fria e mufla: veja os 12 instrumentos de temperatura e umidade e mande tudo no mesmo pedido.
Sensor, transmissor e controlador no mesmo pedido
O PT100 raramente trabalha sozinho. Calibramos também o transmissor e o controlador ligados a ele, e fazemos o ajuste desses equipamentos como serviço separado, combinado no orçamento, no laboratório ou no local do cliente.
Nota 5,0 no Google
A Técnica Metrologia tem Nota 5,0 no Google. Quem avalia costuma lembrar a seriedade da equipe técnica e um atendimento que responde rápido e acompanha o pedido do começo ao fim.
Onde atendemos: Franca, Ribeirão Preto e região
Atendemos empresas de Franca, Ribeirão Preto e região, e também de Santos, São Paulo e do ABC. A calibração acontece no laboratório em Franca ou no local da sua empresa, conforme a necessidade de cada empresa, combinado no orçamento. Consulte a disponibilidade de acordo com o tipo de calibração. Veja como funciona a calibração no local da sua empresa.
- Franca: calibração em Franca
- Ribeirão Preto: calibração em Ribeirão Preto
- Região de Franca e Ribeirão Preto
- Santos
- São Paulo
- ABC
O que dizem os clientes da Técnica Metrologia
Os trechos vêm do perfil da Técnica Metrologia no Google, com o nome do autor como aparece lá.
Melhor Laboratorio de Calibração Rastreável a RBC, com profissionais sérios e comprometidos com os seus clientes. Saímos muito satisfeitos
Felipe Emanuel Martins Gama Ótimo atendimento e serviço prestado!
Fabricio Soares
Perguntas frequentes sobre calibração de PT100
Qual é o valor da calibração de um PT100?
O valor muda com a montagem do sensor, a faixa de uso, o número de pontos, a quantidade de sensores, a urgência e o local do serviço. Mande esses dados pelo WhatsApp, e o orçamento de calibração sai com o valor certo para os seus sensores.
Quanto tempo leva a calibração do PT100?
Cada ponto precisa de tempo para o meio térmico e o sensor estabilizarem, então o tempo cresce com os pontos e a quantidade de sensores. Também contam a programação do laboratório e o local do serviço. O prazo é combinado no orçamento; se há auditoria marcada, informe a data.
O certificado de calibração do PT100 tem validade?
Não tem prazo de validade: o certificado registra como o sensor estava no dia da calibração. Recomendamos 12 meses como ponto de partida, e quem define o intervalo é a sua empresa, pelo uso, pela criticidade e pelo histórico do sensor.
O certificado é RBC?
O certificado de calibração de PT100 da Técnica Metrologia traz a rastreabilidade metrológica à RBC: calibramos com padrões de referência próprios, e esses padrões são calibrados em laboratórios da RBC, que levam a medição aos padrões nacionais e ao Sistema Internacional de Unidades (SI). Você recebe o erro e a incerteza de cada ponto, com o método explicado, para decidir pelo critério de aceitação da sua empresa. Para entender os termos, leia o guia sobre calibração RBC.
O certificado serve para a auditoria da ISO 9001?
Na auditoria da ISO 9001, o auditor costuma verificar se os sensores que afetam o produto estão calibrados, com rastreabilidade comprovada e dentro do intervalo que a sua empresa definiu. O certificado mostra a rastreabilidade à RBC, o erro e a incerteza de cada ponto. Junto com a sua análise frente ao critério de aceitação, você tem o que apresentar; a avaliação final é do auditor.
Calibração e aferição de PT100 são a mesma coisa?
Na prática, sim: "aferição" é como muita gente ainda chama o mesmo serviço. O nome técnico é calibração, que mede o desvio do sensor e registra tudo num certificado.
Dá para calibrar o PT100 junto com o transmissor?
Dá. O PT100 e o transmissor podem entrar no mesmo pedido, cada um com o seu resultado, e o ajuste do transmissor é combinado no orçamento como serviço à parte. Se o objetivo é conferir o número que aparece no painel, a calibração da malha avalia o conjunto.
O que preciso informar ao enviar o PT100?
Informe a identificação do sensor, a montagem (imersão, encapsulado ou superfície), o comprimento da haste, o tipo de ligação e as temperaturas em que ele trabalha. Pontos exigidos pelo seu cliente ou pelo processo também entram no pedido.
PT100 a 2, 3 e 4 fios se calibram do mesmo jeito?
O princípio é o mesmo: comparar com o padrão no mesmo meio térmico, ponto a ponto. O que muda é a ligação durante a leitura, que segue a do seu sensor. Assim o certificado já inclui o efeito dos fios que o sensor tem de fato.
PT100, termorresistência e RTD são a mesma coisa?
Termorresistência, ou RTD, é o nome geral do sensor que mede temperatura pela variação da resistência elétrica. O PT100 é a termorresistência de platina com 100 Ω a 0 °C, a mais usada na indústria; existem outras termorresistências, de outros valores de resistência, que também calibramos.